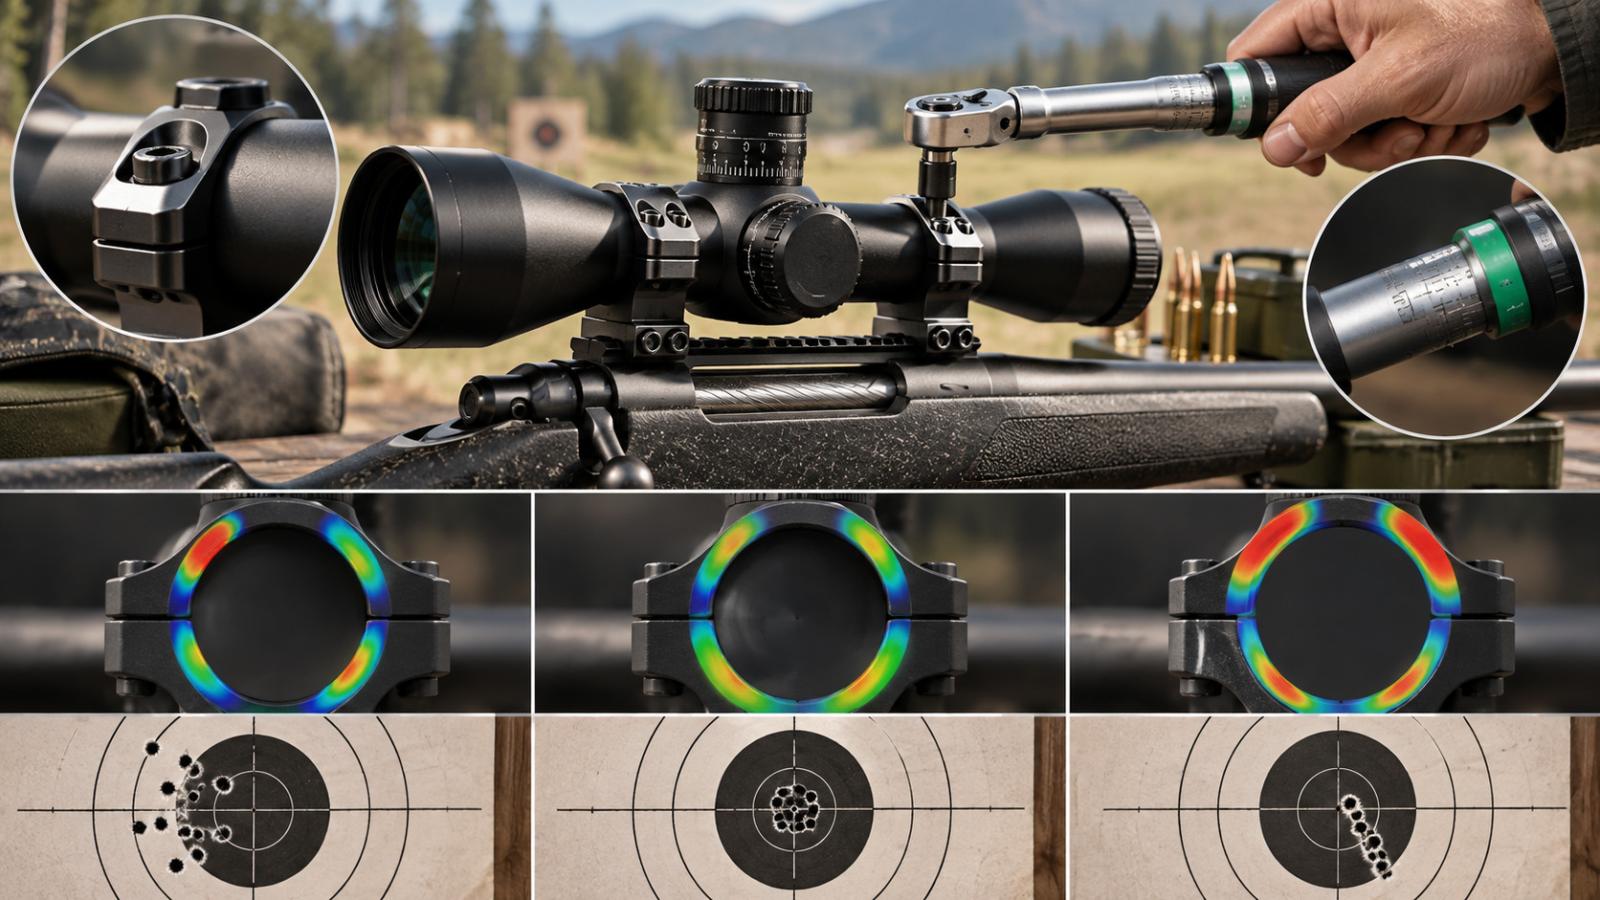
Na momentovom skrutkovači je nastavených 18 in-lb. Nástroj cvakne pri každej zo štyroch skrutiek a montáž na prvý pohľad vyzerá bezchybne. Napriek tomu môže byť tubus v jednom prípade zovretý správne a v druhom preťažený. Stačí, aby boli prvé závity suché a druhé pokryté olejom, voskom alebo nevytvrdnutým zaisťovačom.
Uťahovací moment je totiž iba nepriamy spôsob, ako vytvoriť predpätie skrutky a následný prítlak krúžkov. Medzi rukou strelca a tubusom stojí množstvo premenných: trenie v závite, trenie pod hlavou skrutky, povrchová úprava, geometria krúžkov, presnosť ich opracovania aj poradie doťahovania. Hodnota bez podmienok preto nie je úplným montážnym predpisom.
Moment meriame, prítlak iba odhadujeme
Po dosadnutí hlavy skrutky sa ďalším otáčaním skrutka mierne elasticky naťahuje. Tak vzniká predpätie, ktoré priťahuje hornú a spodnú polovicu krúžka k sebe. Krúžky následne vytvoria normálovú silu pôsobiacu na tubus a trenie medzi ich vnútorným povrchom a puškohľadom bráni jeho posunu pri spätnom ráze.
Momentový nástroj však nemeria natiahnutie skrutky ani silu pôsobiacu na tubus. Meria krútiaci moment potrebný na otáčanie spojovacieho prvku. Väčšia časť tejto energie sa spotrebuje prekonávaním trenia v závite a pod hlavou skrutky; iba menšia časť vytvára užitočné predpätie. NASA pri skúškach skrutkových spojov upozorňuje, že zmena maziva alebo inej látky na závite môže výrazne zmeniť vzťah medzi aplikovaným momentom a výsledným predpätím. ([ntrs.nasa.gov](https://ntrs.nasa.gov/archive/nasa/casi.ntrs.nasa.gov/20150004064.pdf?utm_source=openai))
Pre orientačný opis sa niekedy používa zjednodušený vzťah, v ktorom moment závisí od predpätia, menovitého priemeru skrutky a takzvaného súčiniteľa momentu. Ten v sebe zahŕňa práve vplyv trenia a konkrétneho vyhotovenia spoja. Nie je to však číslo, ktoré by sa dalo spoľahlivo preniesť z ľubovoľnej oceľovej skrutky na drobný spoj v hliníkovej montáži.
Praktický dôsledok je jednoduchý: ak sa pri rovnakom nastavení nástroja zníži trenie, väčšia časť momentu sa premení na predpätie. Skrutka potiahne polovice krúžka silnejšie k sebe. Pri malej skrutke zaskrutkovanej do hliníka sa rezerva môže rýchlo minúť poškodením závitu, pretiahnutím skrutky alebo nadmerným stlačením tubusu.
„Suchý závit“ nie je samozrejmosť
Montážny predpis často uvádza iba hodnotu v inch-pounds, prípadne v newtonmetroch. Ak výrobca zároveň požaduje čistý suchý závit, údaj platí pre takto pripravený spoj. Kvapka konzervačného oleja, ktorá zostala v závitovom otvore, už podmienky mení.
Za suchý nemožno automaticky považovať každý závit, na ktorom nevidno mokrú vrstvu. Nové skrutky môžu niesť zvyšky obrábacieho oleja, antikoróznu ochranu, vosk alebo klzný povlak. Rozdiel vytvára aj čiernenie, zinkovanie či iná povrchová úprava. NASA vo svojich všeobecných usmerneniach pre mechanické spoje uvádza odlišné orientačné súčinitele pre dôkladne očistené suché a mazané spojovacie prvky. Dokument zároveň upozorňuje, že zvyškové výrobné oleje môžu znížiť trenie a zvýšiť predpätie oproti očakávaniu pre skutočne suchý závit. ([nasa.gov](https://www.nasa.gov/wp-content/uploads/2025/06/mechanicalfastenertorqueguidelines.pdf?emrc=68a73fc89da4f&utm_source=openai))
Pri montážach puškohľadov sa preto nedá zaviesť pravidlo, podľa ktorého sa všetky skrutky musia pred použitím odmastiť. Spuhr napríklad dodáva skrutky svojich montáží navoskované a túto úpravu zohľadňuje v návode. Voskovanie má obmedziť zadieranie a zjednotiť priebeh uťahovania. Odstránením továrenskej vrstvy by používateľ zmenil podmienky, pre ktoré výrobca určil postup a hodnoty. ([spuhr.biz](https://www.spuhr.biz/wp-content/uploads/2019/02/Manual-ISMS-ver-2019-1.pdf?utm_source=openai))
Opačný príklad predstavujú pokyny, ktoré výslovne žiadajú čisté závity bez oleja. Leupold pri montážach BackCountry upozorňuje, že na závity skrutiek sa nemá nanášať zbraňový olej. Vortex pri svojom všeobecnom postupe odporúča skrutky horných dielov krúžkov doťahovať bez zaisťovača závitov. ([leupold.com](https://www.leupold.com/media/manuals/backcountry_ringmount_mounting_instructions.pdf?utm_source=openai))
Správna otázka teda neznie, či má byť každý závit suchý alebo mazaný. Treba zistiť, v akom stave ho predpokladal výrobca konkrétnej montáže. Továrenský vosk sa ponechá, ak návod nehovorí inak. Náhodný olej alebo nečistota sa odstránia. Tekutý zaisťovač sa použije iba tam, kde ho montážny postup povoľuje alebo vyžaduje.
Zaisťovač závitov mení viac než odolnosť proti povoleniu
Zaisťovač sa často pridáva zo zvyku: kvapka na každú skrutku má byť poistkou proti vibráciám a spätnému rázu. Pri horných dieloch krúžkov však môže vyriešiť problém, ktorý pri správne vytvorenom predpätí vôbec nevznikol, a zároveň vytvoriť nový.
Kým je anaeróbny zaisťovač tekutý, nachádza sa medzi trecími plochami závitu. Jeho prítomnosť môže zmeniť trenie pri uťahovaní, a tým aj výsledné predpätie. Vortex preto výslovne neodporúča zaisťovač na skrutky krúžkov a upozorňuje, že môže pôsobiť ako mazivo, takže pri rovnakej hodnote momentu vznikne silnejšie zovretie tubusu. Warne uvádza, že jeho hodnoty pre horné diely krúžkov sú určené pre suchý závit bez zaisťovača. ([vortexoptics.com](https://vortexoptics.com/blog/how-to-torque-your-riflescope-rings.html?utm_source=openai))
To neznamená, že zaisťovač nemá pri montáži optiky miesto. Môže byť predpísaný pri skrutkách základne spájajúcich lištu so záverovým puzdrom alebo pri inom rozhraní. Warne napríklad rozlišuje medzi suchým predpisom pre skrutky viečok krúžkov a „mokrým“ predpisom pre niektoré skrutky základne, kde sa počíta s nepermanentným zaisťovačom. Ide o dva odlišné spoje a ich hodnoty nemožno zamieňať. ([warnescopemounts.com](https://warnescopemounts.com/blog/how-to-mount-a-riflescope/?utm_source=openai))
Ak návod zaisťovač povoľuje, význam má aj jeho druh a množstvo. Vysokopevnostný produkt určený pre väčšie priemyselné spoje môže skomplikovať demontáž drobnej skrutky s jemným Torxom. Prebytočná kvapalina zasa môže zatiecť na kontaktné plochy krúžka. Henkel pri aplikácii svojich zaisťovačov zdôrazňuje očistenie závitov a následné dotiahnutie podľa predpísanej špecifikácie; tá však musí byť určená pre daný montážny proces. ([next.henkel-adhesives.com](https://next.henkel-adhesives.com/us/en/applications/threadlockers.html?utm_source=openai))
Ktorý údaj má prednosť
Pri jednej zostave sa stretávajú najmenej traja výrobcovia: výrobca pušky alebo lišty, výrobca montáže a výrobca puškohľadu. Každý pozná inú časť spoja.
Výrobca montáže určuje, čo znesú jej skrutky, závity a upínací mechanizmus. Výrobca optiky pozná konštrukciu tubusu a citlivosť vnútorného mechanizmu na deformáciu. Pri skrutkách zvierajúcich tubus preto treba rešpektovať obe strany. Ak montáž povoľuje 15 až 25 in-lb, ale výrobca puškohľadu stanovuje maximum 18 in-lb, hornou hranicou zostáva 18 in-lb.
Rozdiely medzi výrobcami nie sú malé. Vortex vo všeobecnom návode uvádza pre krúžky približne 15 až 18 in-lb, teda asi 1,7 až 2,0 N·m, bez zaisťovača. Niektoré jeho konkrétne krúžky majú vlastný predpis 12 až 15 in-lb. Nightforce pri svojich štandardných a X-Treme Duty krúžkoch uvádza 25 in-lb, približne 2,8 N·m, pre horné skrutky. Spuhr predpisuje pre M4 skrutky krúžkov rozsah 15 až 25 in-lb podľa odporúčania výrobcu puškohľadu. ([vortexoptics.com](https://vortexoptics.com/blog/how-to-properly-mount-a-riflescope.html?utm_source=openai))
Tieto čísla nevytvárajú univerzálnu stupnicu kvality ani robustnosti. Odlišujú sa priemery a materiály skrutiek, počet skrutiek na jeden krúžok, šírka kontaktnej plochy, konštrukcia tubusu aj stav závitu predpokladaný výrobcom. Šesť skrutiek dotiahnutých na určitú hodnotu nemožno mechanicky posudzovať rovnako ako dve skrutky na úzkom krúžku.
Samostatne treba čítať hodnotu pre pripevnenie krúžka alebo jednodielnej montáže k lište. Nightforce napríklad uvádza 68 in-lb pre vybrané priečne matice a 100 in-lb pri šesťskrutkových 34 mm krúžkoch; Spuhr stanovuje 45 in-lb pre M5 upínacie skrutky svojho systému ISMS. Ani jedna z týchto hodnôt nepatrí na skrutky zvierajúce tubus. ([nightforceoptics.com](https://www.nightforceoptics.com/wp-content/uploads/Manuals/ATACR_7_35x56_Owners_Manual.pdf?utm_source=openai))
Medzera medzi polovicami krúžka je súčasť montáže
Pri horizontálne delených krúžkoch sa často sleduje medzera na ľavej a pravej strane. Ak konštrukcia predpokladá približne symetrické usadenie viečka, výrazne rozdielne medzery upozorňujú, že jedna strana bola stiahnutá skôr než druhá. Viečko sa môže nakloniť, kontaktný tlak sa rozloží nerovnomerne a skrutka na užšej strane dosiahne nastavený moment skôr.
Spuhr vo svojich pokynoch zobrazuje približne rovnakú medzeru na oboch stranách krúžka a predpisuje konkrétne poradie skrutiek. Vortex takisto odporúča pri horizontálne delených krúžkoch zachovať medzery rovnomerné a skrutky doťahovať postupne. ([optics-trade.eu](https://www.optics-trade.eu/download/Spuhr/Instructions%20SPUHR%20Mounting%20The%20Scope%20-%20Optics%20Trade.pdf?utm_source=openai))
Rovnaká medzera však nie je absolútnym pravidlom pre všetky výrobky. Niektoré krúžky sa montujú tak, že sa jedna strana najprv úplne uzavrie alebo dotiahne na stanovenú hodnotu a až potom sa napína druhá. Vertikálne delené krúžky môžu mať úplne iné poradie, pretože ich skrutky súčasne zvierajú tubus a pripájajú krúžok k lište. Mechanické kopírovanie krížového vzoru z bežných horizontálnych krúžkov môže byť pri takej konštrukcii chybou.
Medzera navyše neslúži ako náhrada momentového nástroja. Dve strany môžu vyzerať súmerne, hoci sú všetky skrutky preťažené. Sleduje sa počas postupného doťahovania ako ukazovateľ polohy viečka, nie ako meradlo prítlaku.
Prečo sa doťahuje po krokoch
Ak sa prvá skrutka hneď dotiahne na konečných 18 alebo 25 in-lb, viečko krúžka sa nakloní a pevne zachytí na jednej strane. Pri doťahovaní ostatných skrutiek sa zmení jeho poloha aj zaťaženie prvej skrutky. Moment, pri ktorom prvýkrát cvakol nástroj, už nemusí zodpovedať konečnému stavu spoja.
Postupné doťahovanie rozkladá pohyb viečka medzi všetky skrutky. Pri štvorici spojovacích prvkov sa zvyčajne používa krížový vzor, ak výrobca neurčil iné poradie. Pri šiestich skrutkách má zmysel začať v strednej časti a pokračovať symetricky podľa návodu montáže.
Nie je potrebné vytvárať desať miniatúrnych stupňov. Rozumný postup môže mať tri fázy: ľahké dosadnutie všetkých skrutiek, medzihodnotu a konečný moment. Warne vo svojom návode odporúča najprv dostať skrutky krížovým spôsobom na 10 in-lb a až potom pokračovať na hodnotu predpísanú výrobcom puškohľadu. ([warnescopemounts.com](https://warnescopemounts.com/blog/torque-and-scope-mounts-proper-torque-specs-for-scope-rings/?utm_source=openai))
Po každom kole treba skontrolovať polohu zámernej osnovy, očný reliéf a medzery krúžkov. Korekcie sa robia ešte predtým, než tubus drží naplno. Násilné otáčanie už pevne zovretého puškohľadu môže poškriabať povrch a nepovie nič o tom, či sú krúžky správne vyrovnané.
Pracovný postup bez univerzálnej tabuľky
1. Určiť všetky spoje a ich predpisy
Pred otvorením zaisťovača alebo odmasťovača treba oddeliť tri skupiny skrutiek: základňa k zbrani, montáž ku koľajnici a horné diely krúžkov k tubusu. Ku každej patrí vlastná hodnota, stav závitu a niekedy aj vlastné poradie.
Ak sa návody rozchádzajú, pri zovretí tubusu sa neprekračuje limit výrobcu optiky. Nejasnosť pri neobvyklej montáži je dôvodom obrátiť sa na výrobcu, nie spriemerovať dve nesúvisiace hodnoty.
2. Skontrolovať závity a bity
Skrutka sa má dať zaskrutkovať prstami bez výrazného odporu. Nečistota, kovová trieska alebo poškodený prvý závit skreslia moment ešte pred dosadnutím hlavy. Momentový nástroj potom môže cvaknúť na odpore závitu, hoci skrutka nevytvorila potrebné predpätie.
Bit musí presne vyplniť profil hlavy. Kombinácia opotrebovaného Torxu, nakloneného skrutkovača a malej hlavy vedie k poškodeniu skôr, než sa dosiahne predpísaná hodnota. Prednosť má krátky kvalitný bit a os nástroja vedená v priamke so skrutkou.
3. Pripraviť kontaktné plochy
Vnútorné plochy krúžkov a tubus majú byť čisté, pokiaľ výrobca nepredpisuje živicu, lepiacu vrstvu alebo inú úpravu. Olej medzi tubusom a krúžkom znižuje trenie, takže optika sa môže pri spätnom ráze posunúť aj napriek silnému zovretiu. Kompenzovať mastný kontakt vyšším momentom je nesprávny postup.
Treba skontrolovať aj ostré hrany, otrepy a zjavné nepresnosti. Tubus nemá byť uložený tak, aby krúžok tlačil do prechodu k objektívu, okuláru alebo stredovej stavbe s vežičkami. Nightforce aj Vortex upozorňujú na potrebu nechať odstup od týchto oblastí. ([vortexoptics.com](https://vortexoptics.com/blog/how-to-properly-mount-a-riflescope.html?utm_source=openai))
4. Najprv stabilizovať montáž na zbrani
Krúžky alebo jednodielna montáž sa upevnia k lište podľa svojho návodu. Pri rozhraní Picatinny sa montáž počas doťahovania zvyčajne zatlačí dopredu, aby priečny prvok dosadol na prednú stenu drážky. Tak sa vôľa vyberie v smere, ktorým zostavu pri výstrele zaťažuje zotrvačnosť optiky. Nightforce tento postup výslovne uvádza pri montáži svojich krúžkov. ([nightforceoptics.com](https://www.nightforceoptics.com/content/files/downloads/SHV_Owners_Manual.pdf?utm_source=openai))
Až na stabilnej základni má význam nastavovať očný reliéf a zvislosť osnovy. Ak sa poloha montáže na lište neskôr zmení, môže sa zmeniť aj výsledné nastavenie optiky.
5. Usadiť puškohľad bez pnutia
Tubus sa vloží do spodných častí krúžkov a horné diely sa prichytia tak, aby sa puškohľad ešte dal posúvať a otáčať. Skrutky musia zachytiť dostatočný počet závitov približne rovnomerne; viečko sa nemá od začiatku opierať iba o jednu stranu.
Ak puškohľad nedosadne do spodných polovíc prirodzene alebo sa pri uvoľnených viečkach viditeľne zdvíha z jedného krúžka, problém môže byť v nesúososti krúžkov, lišty alebo základne. Vyšší moment takú chybu neopraví. Iba ju prenesie do tubusu.
6. Nastaviť polohu a doťahovať symetricky
Očný reliéf sa nastavuje pri polohe tela a zväčšení, ktoré zodpovedajú zamýšľanému použitiu. Potom sa vyrovná osnova a skrutky sa v predpísanom poradí ľahko pritiahnu. Nasleduje medzistupeň a konečný moment.
Moment sa aplikuje plynulým pohybom. Trhavé zaťaženie zvyšuje neistotu a sťažuje rozpoznanie okamihu vypnutia. Po cvaknutí uvoľňovacieho nástroja sa nemá pokračovať silou ani na jednej skrutke opakovane „zbierať“ ďalšie cvaknutia. Pri doťahovaní nasledujúcich skrutiek sa zaťaženie predchádzajúcich môže mierne zmeniť, preto niektoré návody prikazujú po dokončení raz zopakovať celú sekvenciu.
7. Skontrolovať funkcie puškohľadu
Po dotiahnutí treba preveriť, či sa ovládanie zväčšenia a paralaxy pohybuje rovnako ako pred montážou a či vežičky pracujú bez nezvyčajného odporu. Nadmerné zovretie môže lokálne deformovať tubus a obmedziť pohyb vnútorných častí. Vortex upozorňuje, že preťažené krúžky môžu okrem viditeľného poškodenia tubusu obmedziť rozsah korekcií alebo schopnosť optiky držať nástrel. ([vortexoptics.com](https://vortexoptics.com/blog/how-to-torque-your-riflescope-rings.html?utm_source=openai))
Ak sa po dotiahnutí objaví nová tuhosť ovládania, riešením nie je „rozchodiť“ mechanizmus silou. Skrutky treba kontrolovane uvoľniť, preveriť hodnotu, stav závitov, poradie a kontaktné plochy.
Presnosť momentového skrutkovača má svoje hranice
Momentový nástroj zvyšuje opakovateľnosť, nie absolútnu istotu prítlaku. Aj kvalitný skrutkovač pracuje s toleranciou. Profesionálne modely Wiha v príslušných rozsahoch uvádzajú presnosť vypnutia ±6 percent podľa DIN EN ISO 6789. Rovnakú deklarovanú toleranciu majú pevné limitery Fix It Sticks. Pri nastavení 18 in-lb predstavuje šesť percent približne 1,1 in-lb na každú stranu. ([wiha.com](https://wiha.com/tools/torque-tools/wiha-torquevario-s-esd/handle/torque-screwdriver-torquevario-s-esd/26866?utm_source=openai))
K tomu sa pridáva stav samotného nástroja, spôsob držania, rýchlosť zaťaženia a kvalita bitu. Nástroj po páde nemožno automaticky považovať za presný. NIST pri metrológii momentu upozorňuje na potrebu pravidelného skúšania a kalibrácie momentových nástrojov; pri presných aplikáciách uvádza aj opätovnú kontrolu po náhodnom páde. ([nist.gov](https://www.nist.gov/noac/technology/mass-force-and-acceleration/torque-realization?utm_source=openai))
Výhodné je používať nástroj v strednej časti jeho pracovného rozsahu, nie tesne pri minime alebo maxime, ak výrobca neurčuje inak. Skrutkovač s rozsahom začínajúcim na 10 in-lb je vhodnejší pre viečka krúžkov než veľký automobilový kľúč, ktorého stupnica sa pri 15 in-lb iba začína.
Pri nastaviteľných cvakacích nástrojoch sa oplatí dodržať pokyny na skladovanie. Niektoré sa po práci vracajú na minimálnu hodnotu, aby pružina nezostávala dlhodobo stlačená. Pevné limitery taký krok nepotrebujú. Rozhoduje konštrukcia konkrétneho výrobku.
Kontrola po streľbe bez naháňania skrutiek
Po prvej streľbe možno skontrolovať svedkovacie značky a vizuálne overiť polohu puškohľadu v krúžkoch. Tenká ceruzková alebo nenápadná kontrolná značka pri hrane krúžka odhalí pozdĺžny posun tubusu. Značka na hlave skrutky a montáži zasa upozorní na jej pootočenie, hoci sama nepotvrdzuje zachovanie predpätia.
Opakované preventívne doťahovanie každej skrutky pred streľbou nie je dobrý servisný režim. Ak používateľ zakaždým nechá nástroj znovu cvaknúť, môže skrutku po malých krokoch ďalej posúvať, najmä ak sa zmenilo trenie alebo spoj dosadol. Kontrola má rešpektovať odporúčanie výrobcu montáže. Spuhr napríklad vo svojich pokynoch odporúča overenie po prvej streleckej sérii, no ide o kontrolu konkrétneho systému, nie univerzálny pokyn na neustále priťahovanie všetkých krúžkov. ([optics-trade.eu](https://www.optics-trade.eu/download/Spuhr/Instructions%20SPUHR%20Mounting%20The%20Scope%20-%20Optics%20Trade.pdf?utm_source=openai))
Ani povoľovací moment nie je spoľahlivou spätnou informáciou o pôvodnom nastavení. Statické trenie, vytvrdnutý zaisťovač, korózia a zmeny predpätia spôsobia, že moment potrebný na prvé pohnutie skrutky sa nebude rovnať montážnej hodnote.
Čo naznačujú typické poruchy
Puškohľad sa posúva dozadu v krúžkoch. Príčinou môže byť nedostatočné predpätie, olej na tubuse, malá alebo nerovnomerná kontaktná plocha, nesprávny priemer krúžkov či montáž nevhodná pre daný spätný ráz. Zvýšenie momentu nad limit optiky je až nesprávnou skratkou, nie diagnostikou.
Na tubuse zostali výrazné otlačené hrany. Skontrolovať treba preťaženie, ostré hrany krúžkov, ich nesúososť a postup doťahovania. Jemná stopa povrchovej úpravy nemusí znamenať deformáciu, ale hmatateľné preliačenie už signalizuje problém.
Jedna medzera krúžka je zavretá, druhá široká. Pri systéme, ktorý predpokladá symetriu, viečko pravdepodobne nebolo doťahované rovnomerne. Ak ide o konštrukciu s predpísaným úplným uzavretím jednej strany, môže byť taký vzhľad správny. Rozhodne výkres alebo návod, nie estetika.
Skrutkovač cvakne skôr, než hlava dosadne. Podozrivý je poškodený alebo znečistený závit, nesprávna skrutka, krivé nasadenie alebo príliš dlhý spojovací prvok narážajúci na dno otvoru.
Po montáži stuhla paralaxa alebo korekcie. Možné je lokálne stlačenie tubusu alebo pnutie medzi nesúosými krúžkami. Puškohľad sa má uvoľniť a príčina odstrániť skôr, než sa začne nastreľovať.
Momentový údaj potrebuje kontext
Číslo vyrazené na montáži alebo uvedené v návode je užitočné iba spolu s informáciou, na ktorú skrutku sa vzťahuje, či predpokladá suchý, voskovaný alebo zaisťovačom ošetrený závit a aké poradie doťahovania výrobca zamýšľal. Hodnoty 15, 18 či 25 in-lb nie sú navzájom zameniteľné recepty.
Najspoľahlivejší postup preto nevychádza z jednej internetovej tabuľky. Začína identifikáciou konkrétnej optiky a montáže, kontrolou závitov a kontaktných plôch, pokračuje postupným doťahovaním správnym nástrojom a končí funkčnou kontrolou mechanizmu. Momentový skrutkovač potom robí presne to, čo od neho možno rozumne očakávať: opakovateľne aplikuje určený moment za podmienok, pre ktoré bol tento údaj stanovený.